


कोटेशन पाएं
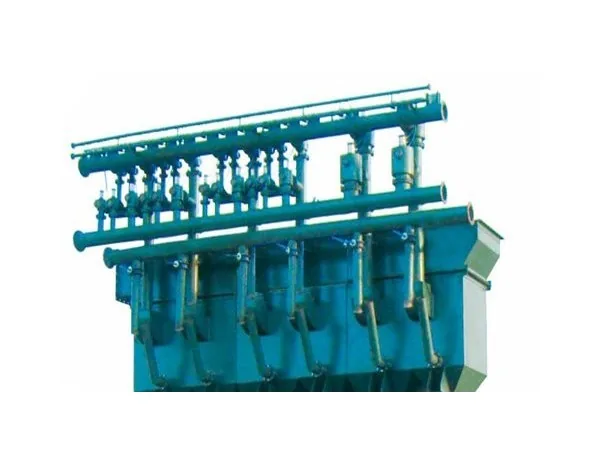

धुलाई से पहले कच्चे कोयले की प्राथमिक क्रशिंग, नियंत्रित फीडिंग और ओवरलोड सुरक्षा के साथ।
कच्चे कोयले की क्रशिंग स्टेशन रिसीविंग हॉपर और वॉशिंग यूनिट के बीच बैठती है। इसका काम संकीर्ण लेकिन निर्णायक है: ROM कोयले को उस अधिकतम आकार तक घटाना जिसे जिग या डेंस मीडियम वेसल ठीक से विभाजित कर सके, बिना इतने फाइन्स पैदा किए जिन्हें प्लांट नहीं संभाल सकता।
दो विफलता प्रकार प्रमुख हैं। बहुत मोटी क्रशिंग बड़े टुकड़ों को जिग से पर्याप्त विभाजन के बिना गुजार देती है, जिससे अशुद्धि साफ कोयले में चली जाती है। अधिक क्रशिंग ऐसी गाद (slime) बनाती है जो थिकनर और फिल्टर प्रेस को उनकी रेटेड क्षमता से अधिक लाद देती है, जिससे फिर पूरा प्लांट सीमित हो जाता है।
Dehui आपके कच्चे कोयले के साइज वितरण और वॉशिंग यूनिट के इष्टतम फ़ीड रेंज से क्रशिंग स्टेशन को साइज करती है। जहाँ प्लांट एक से अधिक उत्पाद बनाता है, हम स्टेशन को औसत के बजाय सबसे कठोर आवश्यकता के विरुद्ध जाँचते हैं।
सांकेतिक मान। अंतिम आंकड़े आपके कोयला विश्लेषण और साइट की परिस्थितियों से निकलते हैं।
| पैरामीटर | विशिष्ट सीमा |
|---|---|
| लक्ष्य अधिकतम आकार | जिग फ़ीड के लिए 50–100 मिमी, डेंस मीडियम साइक्लोन के लिए 13–50 मिमी |
| फ़ीड आकार | 300 मिमी ROM तक, या प्राथमिक सेवा के लिए 500 मिमी |
| फाइन्स सहनशीलता | आपकी गाद हैंडलिंग क्षमता से तय, केवल क्रशर से नहीं |
| थ्रूपुट | 50–600 t/h प्रति यूनिट, पीक फ़ीड हेडरूम के साथ |
| ड्यूटी | निरंतर, दो या तीन शिफ्ट, घर्षण-प्रतिरोधी लाइनर |
क्रशर से पहले ग्रिज़ली या प्री-स्क्रीन पहले से ही लक्ष्य आकार से नीचे की सामग्री हटा देती है, जिससे ऊर्जा खपत और फाइन्स उत्पादन दोनों घटते हैं।
शूट कोण और ट्रांसफर पॉइंट क्रशर मॉडल जितने ही मायने रखते हैं। गीला कोयला उथले शूटों में ब्रिज बना देता है; हम वास्तविक नमी रेंज से कोण निर्दिष्ट करते हैं।
डिस्चार्ज पॉइंट पर धूल दमन आमतौर पर परमिट की शर्त होता है, इसलिए इसे स्टेशन के साथ ही डिज़ाइन करना चाहिए, बाद में जोड़ा नहीं जाना चाहिए।
केवल तब जब रिडक्शन अनुपात बड़ा हो। कई कोयला प्लांट एक ही स्टेज में लक्ष्य अधिकतम आकार पा लेते हैं; अयस्क सेवा में अक्सर दो स्टेज चाहिए होते हैं।
यह क्रशर के प्रकार और कोयले की भंगुरता पर निर्भर करता है। समान रिडक्शन अनुपात पर, इम्पैक्ट क्रशर कम्प्रेशन क्रशर से अधिक फाइन्स बनाते हैं।